


CNC precizno obrađeni dijelovi električnih alata | Tokarenje švicarskog tipa i prilagođeno OEM-u
Kada se dizajn električnog alata pomiče s prototipa na proizvodnju, dijelovi koji obično uzrokuju probleme su male rotirajuće komponente i komponente kućišta: osovine motora, osovine prijenosa, osovine s klinovima, čahure ventila i kućišta koja moraju imati veliku toleranciju tijekom dugog rada. Pitanje izvora nije može li dobavljač strojno obraditi jedan uzorak, nego može li isti CNC stroj, materijal i postupak brušenja isporučiti iste dimenzije na 5000. komadu. Tu su bitni CNC precizno obrađeni dijelovi električnih alata i to je razlog zašto smo izgradili našu proizvodnu liniju oko uzdužnog tokarenja švicarskog tipa, CNC glodanja, brušenja bez središta i cilindričnog brušenja, uz podršku uvezene opreme za inspekciju.
Što znači preciznost na komponentama električnih alata
Za komponente električnih alata, preciznost nije apstraktan broj. To je razlika između osovine koja glatko radi na 20.000 okretaja u minuti i one koja stvara vibracije, trošenje ležajeva ili kraći vijek trajanja alata. Praktične tolerancije na ovim dijelovima često uključuju promjere od ±0,005 mm, okruglost unutar nekoliko mikrona i Ra vrijednosti površinske hrapavosti u rasponu od 0,2 do 0,8 µm. Isto se odnosi na koncentričnost između brušenog rukavca i mljevenog elementa.
Svaki dio električnog alata ima posebne zahtjeve za obradu. Vitko vratilo s visokim omjerom duljine i promjera najbolje je izraditi na tokarilici švicarskog tipa, jer čahura za vođenje podupire materijal blizu točke rezanja i smanjuje otklon. Kućište ili čahura ventila s unakrsno izbušenim rupama i ravnim stranama trebaju obradni centar ili tokarski centar s pokretanim alatom. Sjedište ležaja, poput prstena ležaja ili promjera klinaste osovine, obično treba brušenje bez središta ili cilindrično brušenje nakon tokarenja kako bi se postigao konačni promjer, okruglost i završna obrada površine.
Karakteristike koje je najteže držati često su prijelazi između izbušenih rupa, izbrušenih ravnina i promjera tla. Dio koji se tokari u jednoj postavci i gloda u drugoj može se pomaknuti na mjestu. Planiranjem operacija oko jasnih podataka održavamo odnose stabilnima.
Materijali koji mijenjaju plan obrade
Materijal također mijenja strategiju. Nehrđajući čelik i čelik za ležajeve uobičajeni su za osovine i rukavce, dok se aluminij i mesing pojavljuju u kućištima i električnim dijelovima. Svaki materijal ima različito ponašanje strugotine, brzine rezanja i zahtjeve za toplinsku obradu, tako da pouzdan dobavljač mora prilagoditi posmake, brzine i alate u skladu s tim.
Dijelovi električnih alata koje proizvodimo
Naš standardni asortiman uključuje mnoge dijelove koji se nalaze unutar električnih alata i njihovih pogonskih sklopova. Dijelovi u nastavku su tipični primjeri, a također možemo obraditi prilagođene crteže koji ne stanu u fiksni katalog.
- CNC osovine motora i prijenosne osovine
- Brzohodna vratila, vitka vratila i klinasta vratila
- Osovine planetarnih zupčanika i osovine preciznih zupčanika
- Čahure ventila, čahure elektromagnetskih ventila i komponente osnovnog kućišta
- Klipovi, potisne šipke, klinovi za lociranje i razvodne remenice
I za prototipove i za proizvodne serije, možemo raditi od šipke ili prethodno kovanih sirovina, ovisno o veličini dijela i potrebnoj brzini dodavanja. Za širi pregled dijelova koje izrađujemo za ovu industriju pogledajte našu stranicu s komponentama CNC električnih alata. Ukoliko trebate dio koji nije naveden, naš CNC precizno obrađeni dijelovi električnih alata linija je pravo polazište jer spaja iskustvo, planiranje procesa i inspekciju pod jednim krovom.
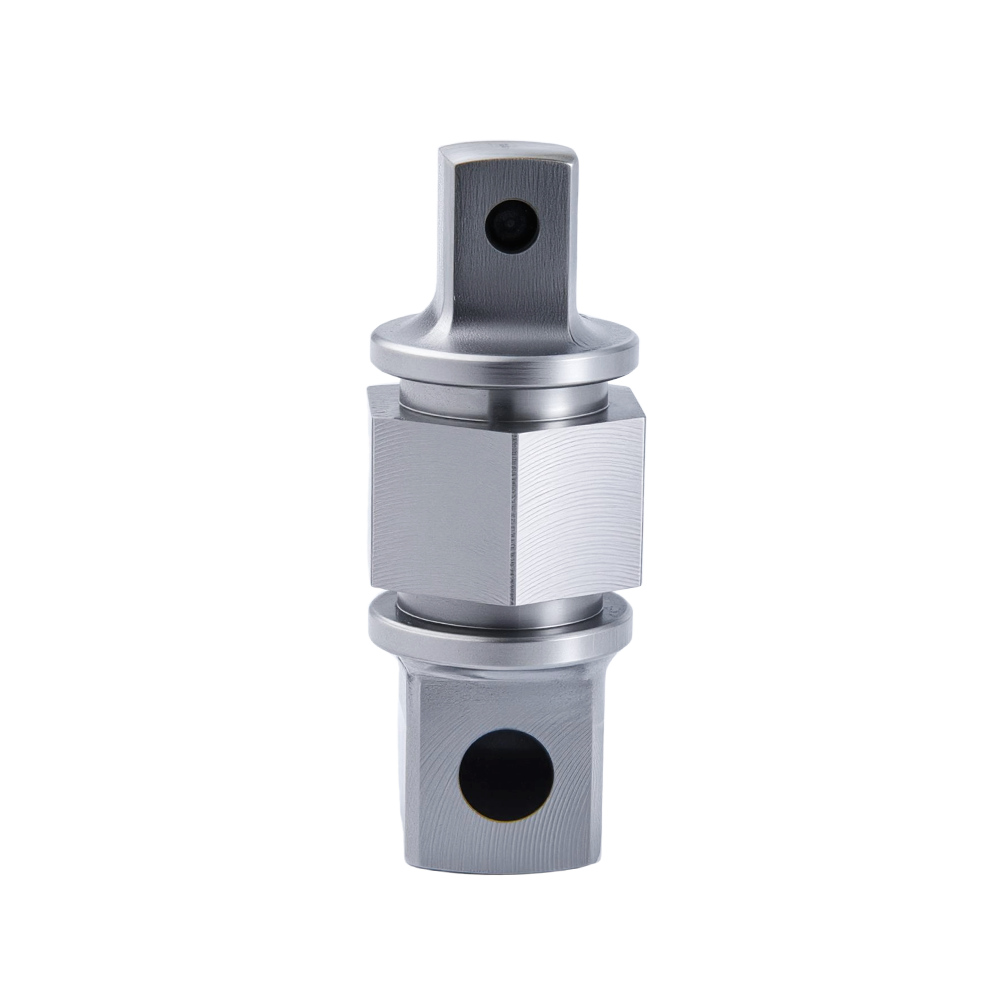 Precizne CNC strojno obrađene komponente električnog alata Istražite naše CNC precizno obrađene dijelove za električne alate, uključujući komponente prijenosa, osovine zupčanika, male module zupčanika i osovine motora. Ove komponente osiguravaju pouzdanost u zahtjevnim primjenama, potpomognute našim stručnim znanjem u planiranju procesa i inspekciji. Pogledajte proizvod →
Slijed strojne obrade iza pouzdanih dijelova električnog alata
Ponovljiva preciznost dolazi iz strukturiranog procesa, a ne iz jednog stroja. Ovo je redoslijed koji primjenjujemo na većinu rotirajućih komponenti električnog alata:
| Operacija | Tipična oprema | Što kontrolira |
|---|---|---|
| Tokarenje švicarskog tipa | Star CNC tokarski stroj švicarskog tipa | Promjer, duljina i ravnost na dugim, tankim osovinama |
| CNC tokarenje/glodanje | CNC tokarilice i obradni centri | Glodane plohe, križne rupe, utori i sekundarne značajke toka |
| Brušenje bez središta ili cilindrično | Strojevi za brušenje bez središta i cilindra | Konačni vanjski promjer, okruglost i završna obrada na ležajnim rukavcima |
| Djelomično pranje | Industrijske podloške | Uklanja strugotine, ulje i rashladnu tekućinu prije pregleda |
| Inspekcija | Uvozni mjerni alati | Provjerava dimenzije, tolerancije položaja i kvalitetu površine |
Primjer: osovina motora s uzemljenjem za akumulatorski alat
Za tipično vratilo motora akumulatorskog alata, postavljanje počinje tokarenjem švicarskog tipa. Mačka je poduprta blizu oštrice, tako da se osovina može obraditi do svoje konačne duljine bez savijanja. Obrada se okreće kako bi ostalo brušenje od 0,2 mm na rukavcu ležaja. Nakon toplinske obrade, osovina prelazi na cilindrično brušenje kako bi se promjer doveo u raspon od ±0,005 mm. Na kraju, dio se provjerava na uređaju za ispitivanje površine i mjeraču promjera. Ovaj slijed drži uklanjanje materijala pod kontrolom i čuva mikrostrukturu površine ležaja.
Imati sve ove korake pod istim krovom je važno jer smanjuje pogreške pri primopredaji i daje proizvodnom timu kontrolu nad kompletnom putanjom proizvodnje. Ako se osovina tokari do skoro konačnog promjera i zatim brusi u istom postrojenju, lanac tolerancije ostaje kratak.
OEM kupnja dijelova za električne alate
Kada kupujete CNC precizno obrađene dijelove električnog alata, najniža cijena često nije dugoročno ekonomičniji izbor. Dobavljač koji može dokazati kontrolu procesa i odgovoriti na promjene crteža spasit će vas od prerade, kvarova na terenu i odgođenog lansiranja.
Započnite s kompletnim paketom za crtanje. Uključite ocjenu materijala, tvrdoću, potrebne tolerancije i završnu obradu površine. Ako se kritična dimenzija mora održati nakon toplinske obrade, navedite to ranije. Zatim definirajte volumen i očekivano vrijeme isporuke. Prototipna serija od 50 komada može ići na tokarski stroj švicarskog tipa sa šipkastim materijalom, dok proizvodna serija od 50 000 komada može opravdati prilagođene alate za oblikovanje ili brusne uređaje.
- Pošaljite 2D/3D crtež s oznakama tolerancije i vrijednostima završne obrade površine.
- Navedite stupanj materijala, tvrdoću i sva pravila prije ili poslije toplinske obrade.
- Navedite količinu prototipa, količinu proizvodnje i potrebno vrijeme isporuke.
- Zatražite izvješće o inspekciji prvog artikla i sve potrebne materijalne certifikate.
Također pitajte o izvješćima inspekcije. Ove dijelove izrađujemo prema vašem crtežu i možemo dati rezultate mjerenja za kritične dimenzije. Za povratne informacije o dizajnu za proizvodnju ili prilagođeni rad koji nadilazi standardne dijelove, naša stranica CNC strojna obrada za OEM opisuje kako postupamo s crtežima kupaca i planiranjem procesa.
Bez obzira trebate li osovinu za kompaktnu kružnu pilu, čahuru za bušilicu s velikim zakretnim momentom ili kućište za industrijski električni alat, način proizvodnje trebao bi odgovarati crtežu i obujmu proizvodnje. U kombinaciji s internim švicarskim tokarenjem, CNC glodanjem i brušenjem, možemo strojno obraditi dijelove električnih alata s tolerancijama koje zahtijeva ponovljiva proizvodnja.
-
CNC precizno obrađeni automobilski dijelovi: materijali, tolerancije i primjena
Svaki samopouzdani start zimskog jutra, svaki tihi dio autoceste, svako glatko kočenje ovisi o stotinama malih metalnih dijelova koji rade svoj posao bez prigovora. To je svijet u kojem radimo u...
-
CNC precizno obrađeni automobilski dijelovi: materijali, tolerancije i kako odabrati pravog proizvođača
CNC precizno obrađeni automobilski dijelovi su komponente proizvedene računalno kontroliranim subtraktivnim proizvodnim procesima — tokarenje, glodanje, bušenje, brušenje i višeosna obrada — ...
-
CNC precizno obrađeni dijelovi s tekućim hlađenjem: tolerancije, materijali, brtvljenje
Vodeni blok može proći svako izvješće o dimenzijama i još uvijek kaplje na ispitnom stolu, jer je njegov utor za O-prsten izašao sa stroja nekoliko stotinki milimetra veći. Zbog ovakvih situacij...
-
Uloga CNC precizne obrade u proizvodnji dijelova električnih alata visokih performansi
Što je CNC precizna obrada CNC precizna strojna obrada računalno je kontroliran proizvodni proces koji uklanja materijal s metalnih ili plastičnih proizvoda pomoću alata za rezanje kako bi...
-
Precizna obrada na CNC tokarilici švicarskog tipa Puni proces
Unutarnja CNC obrada švicarskog tipa: od sirovog materijala do gotovog dijela CNC tokarilice švicarskog tipa naširoko se koriste za strojnu obradu dijelova malog promjera s velikim omjerom...
-
Kako visokoprecizni CNC strojno obrađeni dijelovi s tekućim hlađenjem rješavaju kritične toplinske izazove skaliranja AI računalne snage?
Brzo širenje opterećenja umjetne inteligencije postavilo je toplinske zahtjeve bez presedana na računalni hardver, pokrećući odgovarajuću evoluciju u preciznom inženjeringu potrebnom za učinkovi...

- Proizvodi
- CNC precizno obrađeni automobilski dijelovi
- CNC precizno obrađeni dijelovi s tekućim hlađenjem
- CNC precizno obrađeni dijelovi električnih alata
- CNC precizno obrađene optičke komponente
- Prilagodite
- Švicarsko okretanje
- Obradni centar
- CNC glodanje i tokarenje
- Stroj za brušenje bez centra
- Stroj za brušenje cilindra
- kontakt
-
-
TEL: +86-0574-62480516

-
E-mail: [email protected]

-
Phone: +86-13175199595

-
Address: Adresa: br. 6 Shiji 1st Road, razvojna zona Mazhu Doumen, grad Yuyao, provincija Zhejiang, Kina

-

